راز مقاومت شگفتانگیز در برابر خوردگی؛ راهنمای جامع آبکاری زینک فلیک برای قطعات صنعتی
محیطهای صنعتی خشن، رطوبت شدید، مواد شیمیایی خورنده و چرخههای حرارتی مداوم، همواره بزرگترین تهدیدها برای قطعات فولادی و اتصالات حساس محسوب میشوند. در دهههای گذشته روشهای سنتی محافظت از فلزات نظیر گالوانیزه گرم یا آبکاریهای الکتریکی متداول بودهاند، اما با افزایش استانداردهای کیفی در خودروسازی، صنایع ریلی، نفت و گاز و سازههای دریایی، محدودیتهای این روشها آشکار شد. ظهور فناوری مدرن تحت عنوان آبکاری زینک فلیک پاسخی مهندسی به نیاز روزافزون صنایع به لایههای محافظ نازک، با دوام فوقالعاده بالا و فاقد پدیدههای مخربی چون تردی هیدروژنی است. در این مقاله به واکاوی عمیق ماهیت، خواص متالورژیکی و الزامات عملیاتی این فرآیند پیشرفته میپردازیم.
مکانیزم عملکرد و ماهیت ساختاری آبکاری زینک فلیک
پوششهای بر پایه پولک روی یا به اصطلاح رایج بازاری آبکاری زینک فلیک، برخلاف پوششهای متداول رسوب الکتریکی، از ورقهها و پولکهای بسیار ریز روی (Zinc Flakes) و آلومینیوم معلق در یک ماتریس یا بیندر معدنی تشکیل شدهاند. ضخامت این پوشش معمولاً بین ۵ تا ۱۵ میکرون متغیر است، با این حال سد فیزیکی و شیمیایی بسیار مستحکمی در برابر عوامل اکسیدکننده ایجاد میکند.
ساختار پولکی (Flake Structure) و حفاظت سدکننده
آرایش هندسی پولکها به صورت همپوشان و شبیه به فلسهای ماهی در چند لایه متوالی قرار میگیرد. این آرایش مسیر نفوذ رطوبت، اکسیژن و یونهای کلرید به سطح زیرلایه فلزی را به شدت طولانی و غیرمستقیم میسازد. ترکیب این اثر سدکننده فیزیکی (Barrier Effect) با خاصیت فداشونده روی، نرخ تخریب را به حداقل میرساند.
محافظت کاتدی و رفتار گالوانیکی هوشمند
روی در جدول الکتروشیمیایی پتانسیل منفیتری نسبت به آهن دارد. بنابراین در صورت بروز هرگونه خراشیدگی موضعی، پولکهای روی پیش از آهن فدا میشوند و از خوردگی فلز پایه ممانعت میکنند. وجود ذرات آلومینیوم در این ماتریس علاوه بر افزایش مقاومت حرارتی، سینتیک خوردگی کاتدی را تعدیل کرده و از تشکیل شوره سفید زودهنگام جلوگیری میکند.
تفاوت حیاتی آبکاری زینک فلیک با روشهای آبکاری الکتریکی سنتی
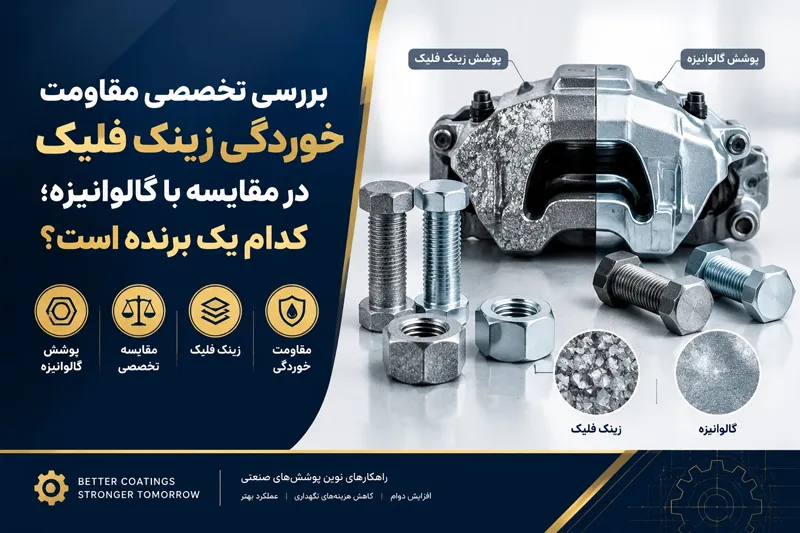
در صنایع سنگین و مکانیک دقیق، تفاوتهای ساختاری میان روشهای پوششدهی نقشی سرنوشتساز در بقای قطعات ایفا میکنند. مقایسه فرآیندی آبکاری زینک فلیک با گزینههای الکترولیتی نشاندهنده برتری محسوس این تکنولوژی در مقاومت سایشی، یکنواختی و مقاومت به سالت اسپری (Salt Spray Test) طبق استاندارد ASTM B117 و ISO 9227 است.
حذف کامل خطر تردی هیدروژنی (Hydrogen Embrittlement)
بزرگترین معضل قطعات با گرید کششی بالا (مانند پیچهای کلاس 10.9 و 12.9) در آبکاری الکتریکی، آزادسازی یونهای هیدروژن طی فرآیند کاتدی و جذب آن در شبکه بلوری فولاد است. این پدیده به شکست ترد و ناگهانی قطعه تحت بارگذاری منجر میشود. استفاده از آبکاری زینک فلیک بدون الکترولیز برای قطعات، به دلیل عدم استفاده از جریان الکتریکی و اسیدشویی هیدروکلریک، احتمال وقوع این بحران متالورژیکی را به صفر مطلق میرساند.
عدم انسداد رزوه و کنترل تلرانسهای میلیمتری
ضخامت غیریکنواخت در گالوانیزه گرم غالباً باعث انباشتگی روی در فرورفتگی رزوه پیچ و مهرهها میشود و نیاز به قلاویزکاری مجدد پیدا میکند که لایه محافظ را نابود میسازد. در فرآیند غوطهوری–سانتریفیوژ (Dip-Spin) متداول در آبکاری زینک فلیک، پوشش با تلرانس میکرونی روی تمام وجوه قطعه به طور یکپارچه مینشیند.
کاربرد آبکاری زینک فلیک بدون الکترولیز برای قطعات صنایع حساس
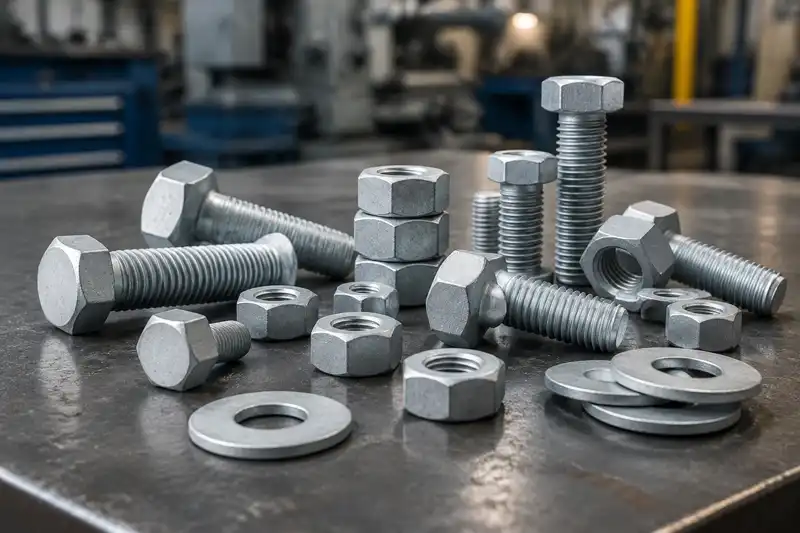
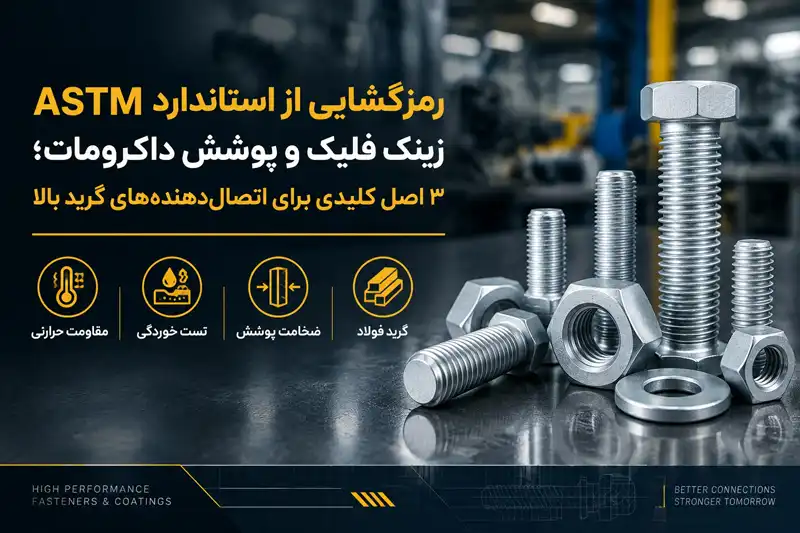
تلفیق ضخامت بسیار کم با مقاومت در برابر پاشش نمک تا بیش از ۱۰۰۰ تا ۱۵۰۰ ساعت بدون زنگ قرمز، آبکاری زینک فلیک بدون الکترولیز برای قطعات را به استاندارد الزامآور بسیاری از صنایع پیشرفته جهان از جمله مشخصات ISO 10683 و ASTM F3393 تبدیل کرده است.
قطعات پیچیده و اتصالات خودرویی
فنرها، کلمپها، بستهای شلنگ و انواع اتصالات اکسل و سیستم ترمز به دلیل ارتعاش مداوم و شرایط سخت جادهای نیازمند پوششی هستند که ترک نخورد و پوسته نشود. آبکاری زینک فلیک به دلیل انعطافپذیری ریزساختار لایهای، رفتار خستگی خمش و ارتعاش را بهبود میبخشد.
سازههای دریایی و فراساحلی
تجهیزات واقع در زونهای جزر و مدی (Splash Zones) که مدام در معرض املاح نمکی و پرتو UV قرار دارند، با تکیه بر آبکاری زینک فلیک بدون الکترولیز برای قطعات طول عمر بهرهبرداری طولانیتری را تجربه میکنند، بدون آنکه هزینههای نگهداری سنگین به پروژهها تحمیل شود.
مراحل اعمال و تضمین کیفیت در آبکاری زینک فلیک
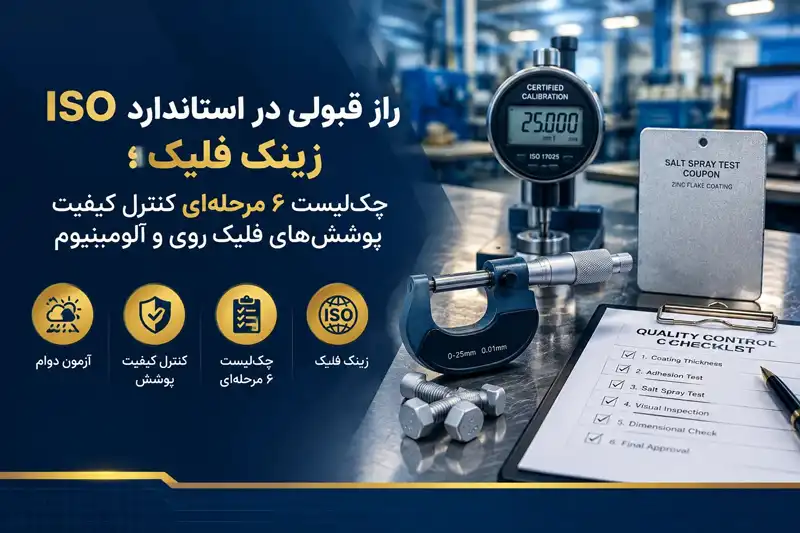
دستیابی به خواص مکانیکی و شیمیایی مورد انتظار مستلزم کنترل دقیق پارامترهای عملیاتی در خطوط پوششدهی است. هرگونه انحراف در آمادهسازی سطح یا چرخههای پخت حرارتی میتواند کارایی پوشش را مخدوش کند.
زیرسازی بدون اسید (Mechanical Pre-treatment)
برای تضمین پیوستگی متالورژیکی و جلوگیری از نفوذ هیدروژن، چربیگیری قلیایی و شاتبلاست ملایم جایگزین اسیدشویی اسیدی میشود. این کار پروفایل زبری بهینه برای چسبندگی پیوند ماتریس ایجاد میکند.
اعمال پوشش و پخت حرارتی (Curing)
پس از مرحله Dip-Spin یا اسپری، قطعات وارد کورههای پخت با دمای ۲۰۰ تا ۳۲۰ درجه سانتیگراد میشوند. در این مرحله ماتریس معدنی پلیمریزه شده و یک فیلم پیوسته، مقاوم به روغنها و سوختها تشکیل میدهد.
جمعبندی؛ چشمانداز اقتصادی و فنی آبکاری زینک فلیک
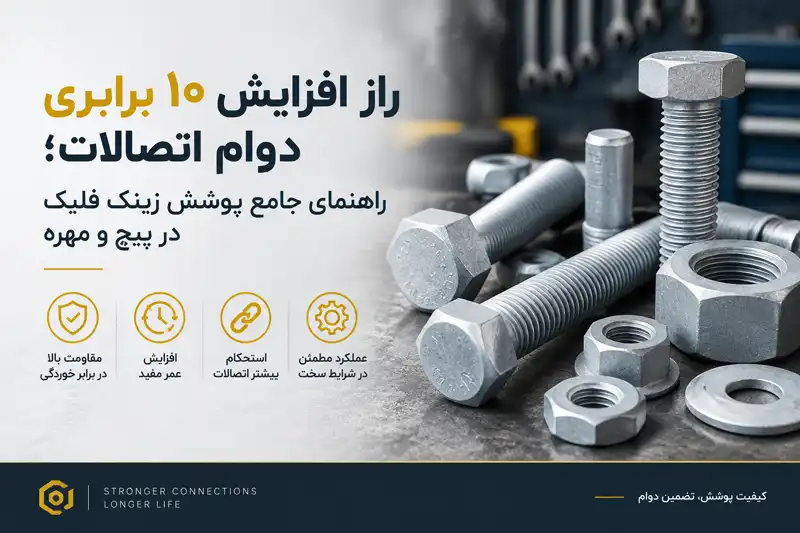
انتخاب پوشش محافظ در مهندسی معاصر صرفاً یک تصمیم ظاهری نیست، بلکه تعیینکننده قابلیت اطمینان، ایمنی سیستم و کاهش چشمگیر هزینههای تعمیرات است. بهرهگیری از آبکاری زینک فلیک با ارائه مقاومت به خوردگی تا ۱۰ برابر بالاتر از آبکاریهای معمولی، عدم تغییر در ابعاد مکانیکی، رفتار اصطکاکی پایدار و مهمتر از همه، حذف پدیده تردی هیدروژنی از طریق آبکاری زینک فلیک بدون الکترولیز برای قطعات، یک سرمایهگذاری استراتژیک برای صنایع پیشرو به حساب میآید که میتوانید با بهره گیری از تیم مشاوران شرکت هورمند صنعت علی بابا به این سرمایه گذاری دست پیدا کنید.
سوالات متداول (FAQ)
۱. چرا آبکاری زینک فلیک خطر تردی هیدروژنی را از بین میبرد؟
زیرا این فرآیند بر پایه غوطهوری و پخت حرارتی است و هیچگونه فرآیند اسیدشویی تهاجمی یا اعمال جریان الکتریسیته که باعث تفکیک و نفوذ اتمهای هیدروژن به ساختار فلز شود در آن وجود ندارد.
۲. میزان مقاومت آبکاری زینک فلیک در آزمون مه نمکی چقدر است؟
بسته به ضخامت لایه (معمولاً بین ۸ تا ۱۵ میکرون) و استفاده از تاپکت، این پوشش میتواند بین ۷۲۰ تا بیش از ۱۵۰۰ ساعت آزمون مه نمکی طبق استاندارد ASTM B117 را بدون تشکیل زنگ قرمز (خوردگی آهن) تحمل کند.
۳. آیا آبکاری زینک فلیک بدون الکترولیز برای قطعات رزوهدار دقیق مناسب است؟
بله؛ به دلیل ضخامت کم و کنترل دقیق فرآیند گریز از مرکز (سانتریفیوژ)، لایه پوشش به صورت یکنواخت در ریشهها و لبههای رزوه قرار میگیرد و مانع درگیری یا انطباق ناصحیح پیچ و مهره نمیشود.
۴. تفاوت اصلی پوشش زینک فلیک با داکرومات در چیست؟
داکرومات نسل اولیه این نوع پوششها بود که حاوی کروم ۶ ظرفیتی (مضر برای محیط زیست) بود؛ در حالی که نسل جدید پوششها و آبکاریهای زینک فلیک کاملاً بدون کروم (Cr-free) بوده و مطابق با دستورالعملهای زیستمحیطی RoHS و REACH تولید میشوند.
۵. آیا میتوان مقاومت حرارتی بالایی از آبکاری زینک فلیک انتظار داشت؟
بله؛ این پوششها پایداری حرارتی بسیار خوبی تا دمای حدود ۳۰۰ درجه سانتیگراد دارند و برخلاف گالوانیزههای متداول، در دماهای عملکردی بالا دچار تغییر ماهیت یا ریزش پوشش نمیشوند.
منبع: ویکی پدیا