راز قبولی در استاندارد ISO زینک فلیک؛ چکلیست ۶ مرحلهای کنترل کیفیت پوششهای فلیک روی و آلومینیوم
قبولی در استاندارد ISO زینک فلیک فقط به «پاشیدن یک پوشش» روی قطعه ختم نمیشود؛ این یک زنجیره کنترلشده از آمادهسازی سطح، انتخاب سیستم پایه (Basecoat)، پخت، لایه نهایی و آزمونهای عملکردی است. کوچکترین خطا در هر حلقه میتواند باعث افت شدید مقاومت خوردگی، تغییر ضریب اصطکاک پیچ و مهره، یا رد شدن قطعه در آزمونهای پذیرش مشتری شود. اگر هدف شما انطباق واقعی با استاندارد ISO برای پوششهای فلیک روی و آلومینیوم و تحویل قطعه قابل اتکا برای کاربردهای حساس است، چکلیست زیر را مانند «فرم پذیرش خط تولید» اجرا کنید.
چکلیست مرحله ۱: تعریف دقیق الزامات استاندارد ISO زینک فلیک در نقشه و سفارش خرید
اولین خطا معمولاً از دفتر فنی شروع میشود: مشخصات پوشش مبهم نوشته میشود و پیمانکار هر چیزی را به نام زینک فلیک تحویل میدهد. برای کنترل این ریسک، در سفارش خرید و نقشه حتماً موارد زیر را شفاف کنید:
مواردی که باید الزام شوند
- ذکر صریح مرجع: ISO 10683 به عنوان ستون اصلی استاندارد ISO زینک فلیک (برای اتصالدهندهها و پوششهای فلیک غیرالکترولیتی).
- تعیین نوع سیستم: ترجیحاً سیستمهای عاری از کروم (Cr-Free) در پروژههای صادراتی و خودرویی.
- تعیین لایهها: Basecoat + پوشش تاپ کت (در صورت نیاز به کنترل اصطکاک).
- تعریف معیار پذیرش: مقاومت خوردگی، ضریب اصطکاک/گشتاور، ظاهر، یکنواختی، چسبندگی.
چرا این مرحله حیاتی است؟
زیرا بدون تعریف معیار، شما در پایان فقط یک قطعه «رنگشده» دارید، نه قطعهای منطبق با استاندارد ISO زینک فلیک.
چکلیست مرحله ۲: آمادهسازی سطح؛ نقطهای که نتیجه را تعیین میکند
در سیستمهای فلیک، آمادهسازی سطح باید بهگونهای باشد که هم چسبندگی لایه تضمین شود و هم بستر فولادی دچار آسیب یا آلودگی باقیمانده نشود. برای قبولی در استاندارد ISO زینک فلیک تمرکز روی آمادهسازی مکانیکی بسیار مهم است.
کنترلهای کلیدی آمادهسازی
- چربیگیری صنعتی (قلیایی/حلالی کنترلشده) و آبکشی استاندارد
- شاتبلاست یا تمیزکاری مکانیکی کنترلشده (بسته به قطعه و استاندارد داخلی مشتری)
- کنترل آلودگیهای یونی و نمکهای سطحی (در قطعاتی که در محیط مرطوب نگهداری شدهاند)
خطای پرتکرار
زیرسازی ضعیف باعث میشود حتی اگر پوشش ژئومت یا پوشش داکرومات شما «در نگاه اول» خوب باشد، در آزمونهای خوردگی یا در مونتاژ، پوستهشدن یا زیرخوردگی رخ دهد.
چکلیست مرحله ۳: انتخاب صحیح سیستم پایه؛ تمایز واقعی پوشش ژئومت و پوشش داکرومات
در زبان بازار، خیلی از سیستمهای فلیک یکجا «زینک فلیک» نامیده میشوند؛ اما از نظر انطباق استاندارد و الزامات محیطزیستی، تفاوتها جدی است.
معیار تصمیمگیری
- اگر پروژه صادراتی/خودرویی/محدودیت زیستمحیطی دارد: پوشش ژئومت یا سیستمهای مشابه عاری از کروم منطقیتر است.
- اگر پروژه قدیمیتر یا الزام داخلی خاص دارد: پوشش داکرومات ممکن است مطرح باشد، اما باید محدودیتها و الزامات مشتری دقیق بررسی شود.
کنترل کیفی روی Basecoat
- یکنواختی پوشش در لبهها و رزوهها
- عدم جمعشدگی، شره یا حفرههای میکروسکوپی
- کنترل ضخامت در محدوده هدف پروژه (معمولاً در بازه میکرونی)
چکلیست مرحله ۴: پخت (Curing)؛ قلب عملکرد واقعی استاندارد ISO زینک فلیک
در پوششهای فلیک، «پخت» فقط خشککردن نیست؛ فرآیند تشکیل شبکه بایندر و تثبیت فیلم محافظ است. عدم کنترل دما/زمان پخت میتواند منجر به:
- افت شدید مقاومت خوردگی
- کاهش چسبندگی
- تغییر رفتار اصطکاکی پس از مونتاژ
کنترلهای ضروری
- ثبت دمای واقعی قطعه (نه فقط دمای کوره)
- ثبت زمان ماند موثر
- جلوگیری از انباشتهچینی قطعات که باعث پخت غیریکنواخت میشود
چکلیست مرحله ۵: تنظیم پوشش تاپ کت؛ وقتی گشتاور و اصطکاک تعیینکننده میشود
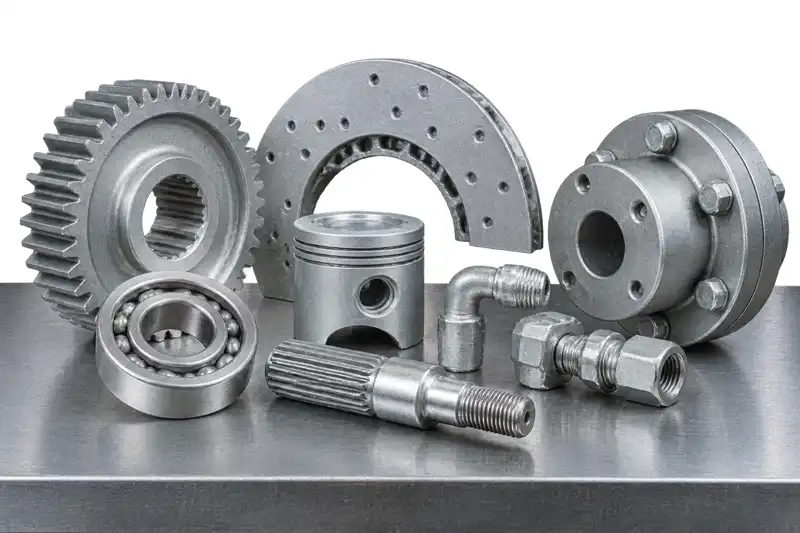
بسیاری از رد شدنهای پروژه، نه به خاطر خوردگی، بلکه به خاطر «عدم تطابق گشتاور بستن» رخ میدهد. اینجا پوشش تاپ کت نقش تعیینکننده دارد.
چرا تاپ کت باید کنترل شود؟
زیرا هدف آن:
- تنظیم ضریب اصطکاک برای دستیابی به پیشبار صحیح پیچ (Clamp Load)
- افزایش مقاومت شیمیایی و سایشی
- کاهش ریسک هرزشدن یا شلشدگی اتصال
کنترلهای کاربردی در خط
- کنترل یکنواختی تاپ کت روی رزوه و زیرگل پیچ
- کنترل رفتار لغزش در مونتاژ آزمایشی
- بررسی تغییرات اصطکاک بین بچهای تولیدی (Consistency)
چکلیست مرحله ۶: آزمونهای پذیرش؛ اثبات قبولی در استاندارد ISO زینک فلیک
برای اینکه ادعای انطباق با استاندارد ISO زینک فلیک معتبر باشد، باید آزمونها قابل ردیابی و تکرارپذیر باشند.
آزمونهای کلیدی که معمولاً مطالبه میشوند
- آزمون مهنمک مطابق ISO 9227 (NSS) برای ارزیابی خوردگی سفید/قرمز
- آزمون چسبندگی/مقاومت در برابر پوستهشدن
- آزمون ضریب اصطکاک/گشتاور-پیشبار (در اتصالدهندهها)
- ارزیابی ظاهری و یکنواختی (بهخصوص برای رزوهها)
نکته مهندسی
نتیجه آزمون باید برای «همان بچ تولیدی» باشد؛ گزارشهای عمومی یا قدیمی، جایگزین کنترل بچ به بچ نیستند.
جمعبندی کاربردی
قبولی در استاندارد ISO زینک فلیک یعنی شما از ابتدا تا انتها، پوشش را مثل یک «سیستم مهندسی» مدیریت میکنید: تعریف مشخصات، آمادهسازی سطح، انتخاب صحیح Basecoat (مانند پوشش ژئومت یا پوشش داکرومات)، کنترل دقیق پخت، اجرای استاندارد پوشش تاپ کت و در نهایت آزمونهای پذیرش قابل اتکا. اگر این ۶ مرحله بهصورت مستند اجرا شود، احتمال رد شدن در بازرسیهای مشتری به حداقل میرسد و خروجی خط تولید، واقعاً قابل دفاع خواهد بود.
سوالات متداول (FAQ)
۱) مهمترین مرجع در استاندارد ISO زینک فلیک چیست؟
برای اتصالدهندهها، مرجع اصلی ISO 10683 است که پوششهای فلیک غیرالکترولیتی را تعریف و الزامات عملکردی آنها را مشخص میکند.
۲) در پروژههای جدید، پوشش ژئومت بهتر است یا پوشش داکرومات؟
در اکثر پروژههای صادراتی و خودرویی، سیستمهای عاری از کروم مانند پوشش ژئومت به دلیل انطباق زیستمحیطی و پذیرش گستردهتر، انتخاب رایجتری هستند.
۳) آیا بدون پوشش تاپ کت هم میتوان ادعای انطباق داشت؟
در برخی قطعات ممکن است، اما برای اتصالدهندههایی که کنترل گشتاور و اصطکاک اهمیت دارد، پوشش تاپ کت عملاً بخشی از شرط پذیرش عملکردی است.
۴) رایجترین دلیل رد شدن در آزمون مهنمک چیست؟
اغلب به آمادهسازی سطح ضعیف، پخت غیراستاندارد، یا ناپیوستگی لایهها برمیگردد؛ نه صرفاً به نوع مواد پوشش.
۵) برای کنترل کیفیت سریع در خط تولید چه چیزی را اول چک کنیم؟
اول «تعریف مشخصات در سفارش»، سپس «ثبت پارامترهای پخت» و بعد «تستهای مونتاژ برای اصطکاک/گشتاور»؛ این سه مورد بیشترین نرخ خطا را کاهش میدهند.
منبع : https://www.scribd.com